
JELIO ENGINEERING INSIGHTS
Warum die Kantenqualität bei der Trennung von PCBA aus Automobilen mehr als Geschwindigkeit ausmacht
Automotive PCBA PCB Trennung Entscheidungen erfordern eine Kanten-Qualität Überprüfung neben dem Produktionszyklus Ziel. JELIO's Originalartikel erklärt, warum ein Schnitt, der auf den ersten Blick akzeptabel aussieht, immer noch eine genauere Auswertung erfordern kann, insbesondere bei empfindlichen Bauteilen oder kritischen Leiterplatteneigenschaften. Diese erweiterte Anleitung verwandelt dieses Anliegen in eine praktische Anwendungs-Review-Sequenz: Definieren Sie die Kantenlagen, überprüfen Sie die PCB-Unterstützung, überprüfen Sie repräsentative Proben und verbinden Sie die Beobachtungen mit der vorgeschlagenen Maschinenkonfiguration. Es ist für Qualitäts-, Prozess- und Einkaufsteams geschrieben, die einen PCB-Trennprozess für Automobilbaugruppen bewerten, einschließlich des im Originalartikel diskutierten BMS-PCB-Kontexts.
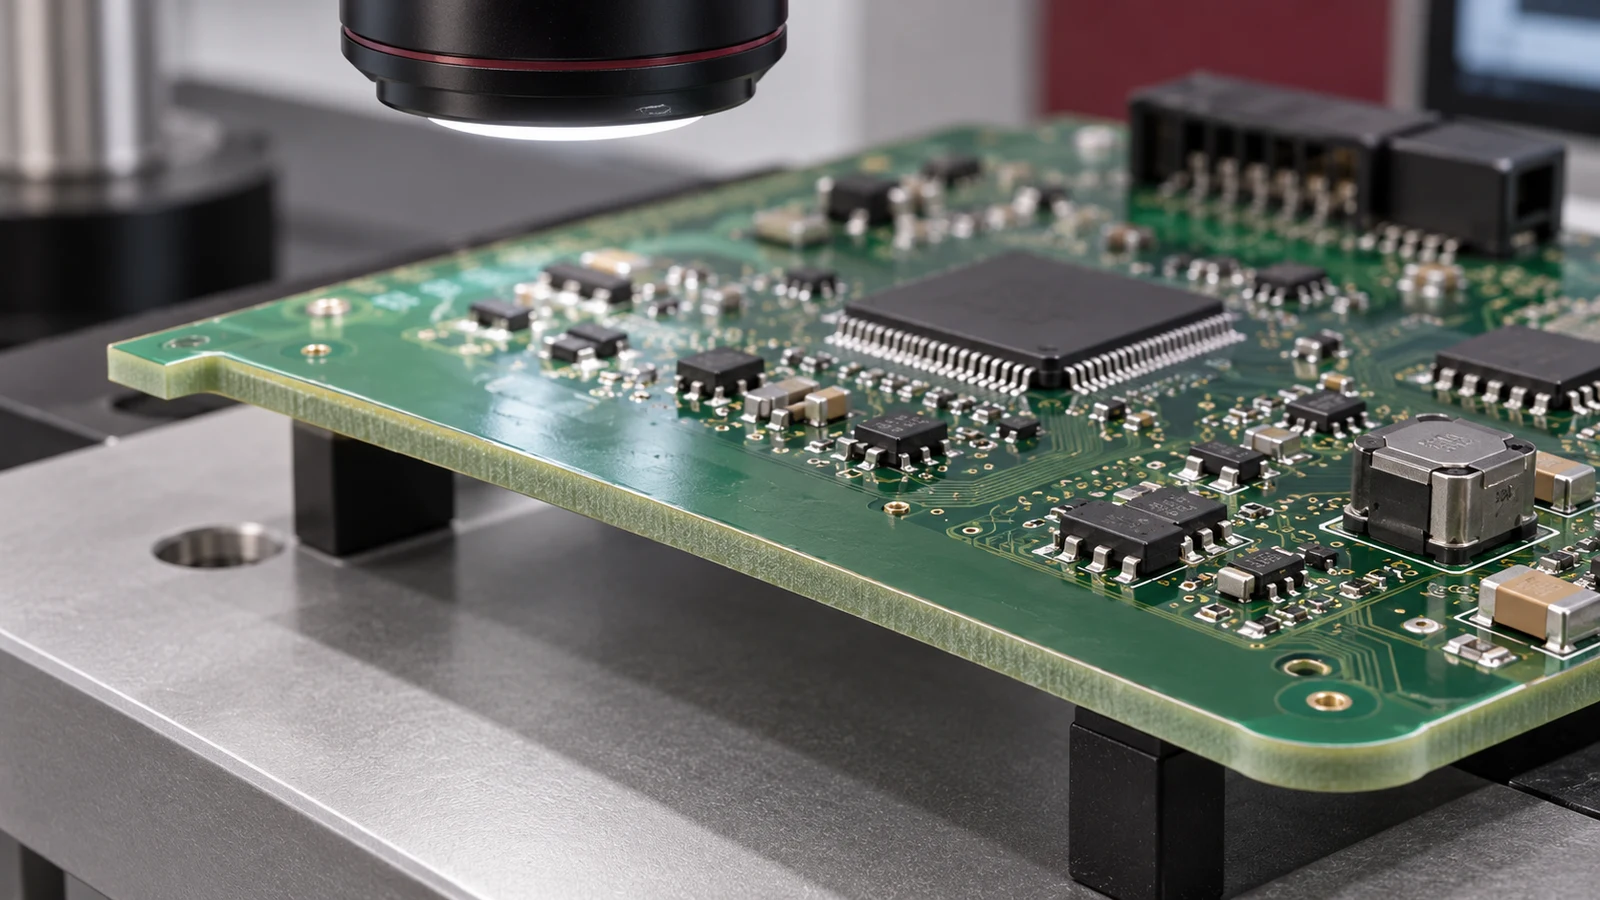
Wie soll die automobile PCBA-Plattentrennkantenqualität bewertet werden?
Definieren Sie die Anforderungen an die Zeichnung und die kritischen Kantenlagen vor dem Schneiden. Prüfen Sie die bestückte Leiterplatte, die Halterung und den ausgewählten Prozess und überprüfen Sie dann die identifizierten Proben mit den vereinbarten Kanten- und Maßmethoden. Halten Sie Mikroskopbilder, Messungen und Handhabung Beobachtungen an der gleichen Probe und Konfiguration befestigt. Bewertung der Gesamtleistung nach den erforderlichen Qualitätsprüfungen mit allen Zuverlässigkeitsprüfungen, die vom verantwortlichen Kunden oder Qualitätsteam festgelegt werden.
1. Identifizieren Sie, welche Kanten und Komponenten kritisch sind
Beginnen Sie mit der freigegebenen Montagezeichnung und dem fertigen Leiterplattenumriss. Markieren Sie Kanten in der Nähe von Komponenten, Steckverbindern, Befestigungselementen oder Stellen, die die Montagefähigkeit beeinflussen. Identifizieren Sie Tab-Removal-Punkte und Ecken getrennt von langen geraden Abschnitten. Dadurch erhält die Probeninspektion eine definierte Karte, anstatt sich auf einen allgemeinen Eindruck der Leiterplatte zu verlassen.
Der ursprüngliche JELIO-Artikel erklärt anhand eines BMS-Control-PCB-Beispiels, warum latente Kantenschäden in der Automobilelektronik von Bedeutung sind. Halten Sie diese Zuverlässigkeit Bedenken in Verbindung mit den spezifischen Produktanforderungen. In der PCB-Separationsüberprüfung sollte angegeben werden, welche Beobachtungen während der Schneideprüfung durchgeführt werden können und welche zusätzlichen Qualifizierungsaktivitäten dem Kunden zu einem breiteren Zuverlässigkeitsprogramm gehören.
Aufnahme der Panel-Revision und der PCB-Position für jede inspizierte Probe. Ein Foto einer günstigen Kante beschreibt nicht alle Tab-Positionen oder Panel-Positionen. Bitten Sie das Qualitätsteam, repräsentative Merkmale auszuwählen und die Inspektionsmethode vor der Prüfung zu definieren, so dass der Lieferant und Käufer das gleiche Merkmal überprüfen.
2. Prüfen Sie die Vorrichtung und die Trennsequenz
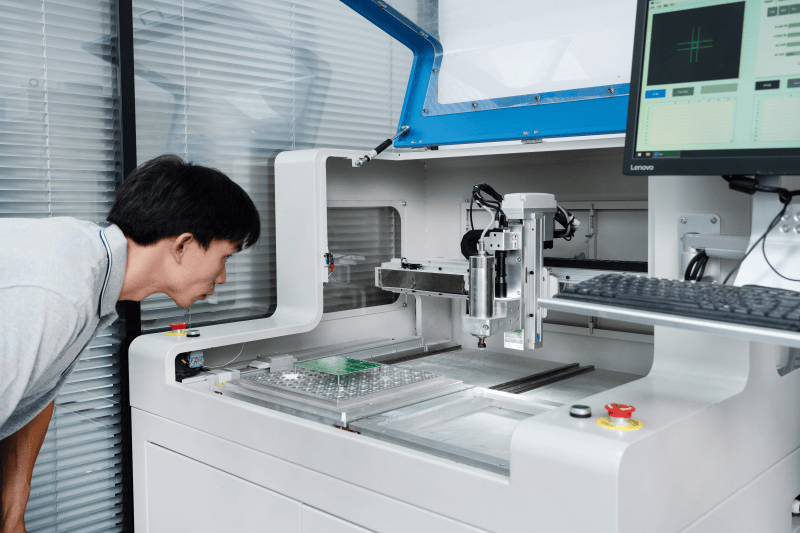
Ein Schneidwerkzeug wirkt auf eine Leiterplatte, die durch eine Vorrichtung oder Handhabungsanordnung unterstützt wird. Überprüfung, wo das bestückte Panel gehalten wird, welche Bereiche zugänglich bleiben müssen und was passiert, wenn jede Leiterplatte getrennt wird. Der Zustand nach dem letzten Schnitt ist genauso wichtig wie der Zustand vor dem Schneiden, da sich die Stütz- und Empfangsbedingungen während der Sequenz ändern können.
Versorgungskomponenten Positionen und Höhen auf beiden Seiten. Im Katalog JLO-C3532 / JLO-C5045 wird die Bauteilhöhe als obere 15 mm und untere 45 mm aufgeführt. Nutzen Sie das exakte Quellfeld als ersten Screening-Wert und überprüfen Sie dann den vorgeschlagenen Fixture- und Tool-Zugriff für das tatsächlich bestückte Layout. Behandeln Sie einen Katalogumschlag nicht als Ersatz für die Applikationszeichnung.
Bewahren Sie für eine Probeprobe die Fixture-Identifikation, das Tool und die Programmrevision mit dem PCB-Record auf. Wenn das Team die Unterstützungspunkte oder die Schnittreihenfolge ändert, behalten Sie eine separate Revision der Prüfung vor. Das Prüfliste für Probentests beschreibt, wie Konfigurationsänderungen in einen rezensierbaren Datensatz übertragen werden können.
3. Kantenaussehen, Abmessungen und Handhabung als separate Überprüfungen verwenden
Ein Randbild sollte die Probe, den Inspektionsort und die Bildgebungsmethode identifizieren. Erfassen Sie eine Übersicht, die die Funktion und ein näheres Bild für die vereinbarte Kantenbeobachtung lokalisiert. Verwenden Sie konsequente Kennzeichnung, so dass die Bilder neben dimensionalen Aufzeichnungen überprüft werden können, ohne unterschiedliche PCB- oder Schneidbedingungen zu verwirren.
Dimensionale Akzeptanz braucht eine eigene Kennlinie, Datum und Zeichnungsgrenze. Die Fräsmaschinen-Kataloge Schneiden Genauigkeit und Wiederholbarkeit Felder sind nicht austauschbar. Konsultieren Sie Genauigkeit versus Wiederholgenauigkeitshandbuch wenn Sie die Anfrage schreiben, so dass eine Ausrüstungsspezifikation nicht versehentlich als eine Messung gemeldet wird, die bereits an Ihrer Probe durchgeführt wurde.
Aufzeichnung von Handhabungsbeobachtungen separat: Wie das Panel geladen wird, ob getrennte Leiterplatte unterstützt bleibt und wie sie die Empfangsposition erreicht. Ein Qualitätsproblem, das nach dem Abholen beobachtet wird, kann eine andere Untersuchung als ein Randzustand erfordern, der unmittelbar nach dem Schneiden beobachtet wird. Die unterschiedlichen Etappen zu halten, gibt dem Ingenieurteam einen nützlicheren Ausgangspunkt.
| Überprüfung | Nachweise für die Aufbewahrung | Anforderungsinhaber |
|---|---|---|
| Schnittkante | Beispiel ID, Feature Ort und Mikroskop Bild | Team Qualität/Prozess |
| Fertige Abmessungen | Zeichencharakteristik, Datum, Lese- und Methode | Team Qualität/Metrologie |
| PCB-Unterstützung | Korrektur der Fixierung und Schnittfolge | Verfahrenstechnik |
| Abholung und Empfang | Orientierung und Handhabung von Beobachtungen | Automatisierungs-/Prozessteam |
| Zuverlässigkeitsnachweis | Kundendefinierte Methode und Annahmeprotokoll | Kunden/Verantwortliches Qualitätsteam |
4. Verbinden Sie die Beobachtung mit der eigentlichen Prozesskonfiguration
JELIO®s Originalartikel beschreibt die Steuerung von Spindelgeschwindigkeit, Vorschub- und Schnitttiefe im Rahmen seines Fräsansatzes und verweist auf seine gratfreie PCB-Trennungsentwicklung und sein Patentportfolio. Diese Unternehmensaussagen bleiben Teil des Anwendungskontexts. Für eine Einkaufsbewertung fragen Sie, welches ausgewählte Setup, Werkzeug und Programm für Ihr eigenes Panel verwendet wird.
Aufnahme-Extraktionskonfiguration mit der Testversion. Die zugehörige Fräsmaschine Seite listet unten Vollsaugung, mit unten Follow-up und Top-Extraktion Anordnungen optional. Beschreiben Sie die tatsächliche zitierte Anordnung und den Inspektionsort, an dem Sauberkeit zählt. Dies hält eine Diskussion über die Staubsammlung im Zusammenhang mit der bestückten Montage und Empfangsprozess.
Die weltweite Herstellerführung behandelt auch die Prozessauswahl und den Kantenzustand zusammen. LPKF-Erklärung zur technischen Sauberkeit diskutiert Sauberkeit in eigenen Lasersystemen. Es ist nützlich, um nach Rückständen und dem fertigen Rand zu fragen, während alle JELIO Ergebnisansprüche und Testschlussfolgerungen an JELIOs eigene Informationen und Ihre Probe gebunden bleiben müssen.
5. Bewertung der Produktionsgeschwindigkeit nach Definition der Qualitätsakzeptanz
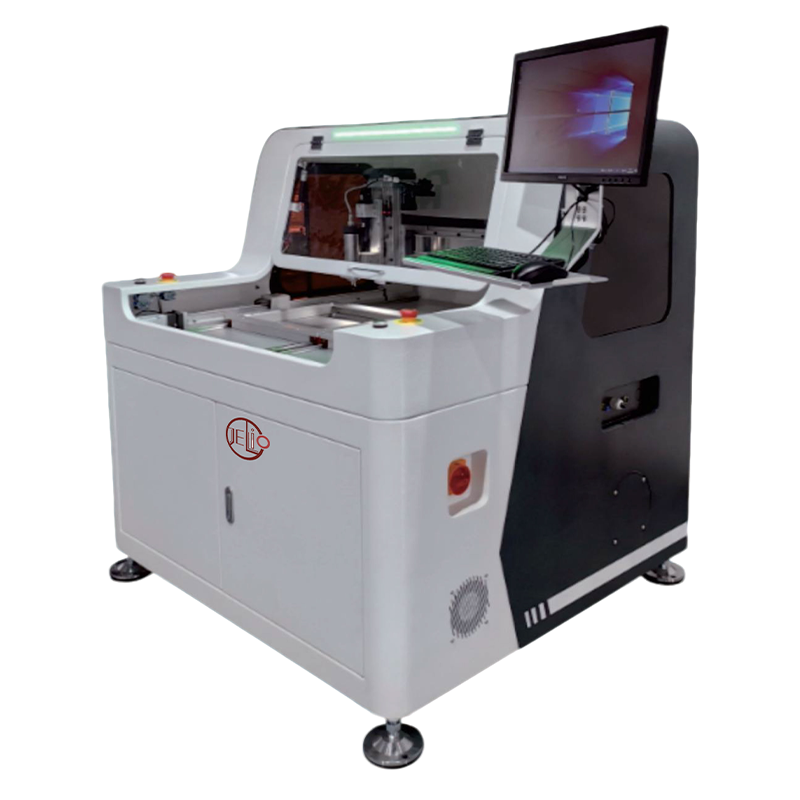
Schreiben Sie die Abnahmeprüfungen vor dem Timingziel. Beobachten Sie dann die komplette Sequenz mit dem gleichen Panel und der gleichen Konfiguration, die die Prüfbeweise ergaben. Definieren Sie, ob Beladung, Positionierung, Schneiden, Entladen und Empfang enthalten sind. Ein kurzes Cutting-Path-Video kann den kompletten Produktionszyklus nicht selbst bestimmen.
Wenn sich ein Programm oder ein Fixture ändert, um eine Qualitätsbeobachtung anzusprechen, überprüfen Sie das Timing erneut für dieses überarbeitete Setup. Ebenso, wenn die Linie Überprüfung ändert Pickup oder Empfang, halten Sie die Qualität und Handhabung Aufzeichnungen verbunden. Dies vermeidet die Genehmigung eines attraktiven Timing-Ergebnis aus einer Konfiguration, während auf Randbeweise von einer anderen produziert verlassen.
Die Inline versus Offline Anleitung hilft dabei, die größere Automatisierungsentscheidung zu rahmen. Beide Workflows benötigen immer noch die Akzeptanz der Probenqualität. Wählen Sie die Handhabungsanordnung, die zu Ihrem Produktmix und der erforderlichen Reihenfolge passt, und dokumentieren Sie dann die spezifische Konfiguration, die Ihr Team zu erwerben beabsichtigt.
Erstellen Sie keine universelle Belastungsgrenze, Fehlerrate oder Zuverlässigkeitsanspruch aus einer qualitativen Testbeobachtung. Wenn der Kunde zusätzliche Belastungen oder Umweltqualifikationen benötigt, identifizieren Sie die verantwortliche Testmethode und den Prüfer im Projektplan. Bewahren Sie die tatsächlichen Ergebnisse auf, wenn sie verfügbar sind, anstatt eine generische PCB-Trennung zu ersetzen.
6. Tragen Sie den Qualitätsrekord in die Geräteannahme
Senden Sie die Zeichnung, die Karte der kritischen Kante und repräsentative bestückte Paneele an JELIO technische Unterstützung- Nein, nein. Die Service-Seite listet Probenschneiden, komplettes Prozessvideo, Mikroskop Kantenanalyse, Maßverifizierung und einen Maschinenempfehlungsbericht auf. Geben Sie an, welche zu liefernde Lösung jede offene Antragsfrage lösen soll.
Bei der Überprüfung behalten Sie eine ausdrückliche Verfügung für jede erforderliche Überprüfung: akzeptiert, Korrekturmaßnahmen oder weitere Beweise angefordert. Nennen Sie die Probe und die Testrevision hinter dieser Entscheidung. Das RFQ sollte auf die akzeptierte Einrichtung, Werkzeugwechsel und Extraktionskonfiguration verweisen, damit der Einkauf den Vorschlag mit dem bewerteten Setup vergleichen kann.
Verwenden Sie den resultierenden Datensatz auch während der späteren Geräteübergabe. Beispielqualifizierung, Werksakzeptanz und Standortakzeptanz können feature Definitionen teilen, aber jeder sollte seine eigene Konfiguration und Bedingungen identifizieren. Das praktische Ziel ist eine durchgängige Qualitätsanforderung über den gesamten Einkaufsprozess hinweg, wobei die Produktionsgeschwindigkeit innerhalb dieser Anforderung bewertet wird.
Drei Beobachtungen, die verbunden bleiben sollten
Prüfen Sie das Trennergebnis
Überprüfen Sie die freigegebene Zeichnung
Überprüfung der gesamten PCB-Sequenz
Eine Geschwindigkeits-only-Review vs. eine qualitätsorientierte Produktionsreview
| Überprüfungspunkt | Gewichtung nur auf Geschwindigkeit | Qualitätsorientierte Überprüfung |
|---|---|---|
| Anfangsanforderung | Kürzestes beobachtetes Schneidsegment | Zeichnungs- und kritische Randkriterien |
| Einrichtung | Häufig zusammengefasst als Maschinenname | Fixture, Werkzeug, Programm, Support und Extraktion |
| Beweise | Ausgewähltes Prozessmaterial | Identifizierte Kantenbilder, Abmessungen und Handhabungsaufzeichnung |
| Zeitpunkt | Alleine die Zeit verkürzen | Vollständiger Zyklus für die akzeptierte Konfiguration |
| Kaufentscheidung | Kopfzeilendurchsatz | Qualitätsdisposition mit der eigentlichen Produktionsfolge |
Veröffentlichte Spezifikationen für die Antragsprüfung
JLO-C3532/JLO-C5045: source catalog Werte für diese Produktfamilie.
| Parameter | Veröffentlichter Wert |
|---|---|
| Modell | JLO-C3532/JLO-C5045 |
| PCBA-Bauteilhöhe | Oberhalb:15mm Unterhalb:45mm |
| Cuttable PCBA Dicke | 0.5~4mm |
| Spindelwerkzeugbereich | φ0.5~3mm |
| Schnittgenauigkeit | ±0.05mm |
| Wiederholgenauigkeit | ±0.02mm |
| Methode zur Staubabscheidung | Untere Vollabsaugung, untere Folgestaubaufnahme (optional), obere Staubaufnahme (optional) |
Eine qualitätsgeführte Auto-PCB-Separationsprüfung
- 01
Definieren
Ermittlung kritischer Kanten und Projektkriterien.
- 02
Einrichten
Prüfvorrichtung, Werkzeug und Extraktion.
- 03
Versuch
Bevölkerte Proben aufzeichnen.
- 04
Untersuchen
Prüfen Sie Kante, Abmessungen und Handhabung.
- 05
Akzeptieren
Den gleichen Konfigurations- und Timingbereich anwenden.
Häufig gestellte Fragen
Kann ein optisch sauberer Rand die Zuverlässigkeit von Automobilen gewährleisten?
Visual Edge Review ist ein Teil des Anwendungsprotokolls. Jede erforderliche Zuverlässigkeit oder Dehnungsqualifikation sollte die kundendefinierte Methode und Annahmeanforderung verwenden, wobei die tatsächlichen Ergebnisse vom verantwortlichen Qualitätsteam einbehalten werden.
Welche Randlagen sollten in einer Probeprobe überprüft werden?
Verwenden Sie die freigegebene Zeichnung, um Tab-Removal-Punkte, Ecken, Komponenten-adjacent Kanten und Funktionen, die die Montage passen beeinflussen zu identifizieren. Proben-ID, Panel-Position und Inspektionsstelle an jeder Beobachtung angebracht halten.
Warum sollte eine Korrektur der Fixtur aufgezeichnet werden?
Die Leiterplattenunterstützung und die Trennsequenz sind Teil des ausgewerteten Setups. Wenn sich Stützpunkte, Schnittreihenfolge oder Empfangsbedingungen ändern, sollten die Prüf- und Timingnachweise die überarbeitete Konfiguration identifizieren.
Wie unterstützt JELIO eine Überprüfung der Kantenqualität?
Seine technische-Support-Seite listet kostenlose Probenschneiden, Prozessvideo, Mikroskop Kantenanalyse, Maßverifizierung und einen Maschinenempfehlungsbericht auf. Geben Sie das Panel und die spezifischen Prüfungen Ihrer Anwendung erfordert.
Soll die Zykluszeit vor oder nach einer Qualitätsanpassung gemessen werden?
Überprüfen Sie den kompletten Zyklus für die Konfiguration, die den vereinbarten Qualitätsprüfungen entspricht. Wenn sich die Fixtur, der Pfad oder die Handhabung ändert, behalten Sie einen überarbeiteten Datensatz, so dass Timing und Qualität sich auf das gleiche Setup beziehen.
Verwandte Geräte und Führer
Fordern Sie eine Automotive-Panel Rand Bewertung
Senden Sie das flächendeckende Layout, die kritischen Lagen und die Zeichnungskriterien an das JELIO Engineering Team.
Fordern Sie eine Automotive-Panel Rand Bewertung →